超高速膠體磨憑借10,000–30,000rpm的轉(zhuǎn)子轉(zhuǎn)速和微米級定轉(zhuǎn)子間隙,廣泛應(yīng)用于食品、制藥、化工、新能源等領(lǐng)域,用于乳化、均質(zhì)、解聚及納米分散。其核心優(yōu)勢在于高剪切力與短處理時間,但若操作或維護(hù)不當(dāng),易因物料特性不適配、冷卻不足、磨損加劇或密封失效,導(dǎo)致粒徑不均、溫升過高、泄漏甚至設(shè)備卡死。快速識別
超高速膠體磨故障根源并科學(xué)干預(yù),才能保障磨得細(xì)、穩(wěn)得住、產(chǎn)得安。
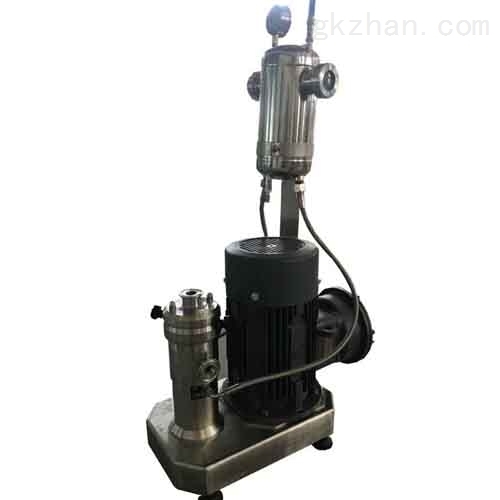
一、出料粒徑粗大或分布不均
原因分析:
定轉(zhuǎn)子間隙過大或已磨損;
進(jìn)料濃度過高或黏度過大,超出設(shè)備處理能力;
轉(zhuǎn)速未達(dá)設(shè)定值(皮帶打滑或電機故障)。
解決方法:
停機檢查并重新調(diào)整間隙(使用塞尺校準(zhǔn)),若磨損嚴(yán)重(表面劃痕>0.1mm),更換定轉(zhuǎn)子組件;
稀釋物料至推薦黏度范圍(通常<5000cP),采用多級循環(huán)(2–3次通過)提升均質(zhì)效果;
檢查皮帶張緊度與電機電流,確保實際轉(zhuǎn)速≥額定值95%。
二、運行中溫度急劇升高(>80℃)
原因分析:
冷卻水未開啟或流量不足;
高黏度物料長時間連續(xù)運行;
定轉(zhuǎn)子干摩擦(進(jìn)料中斷)。
解決方法:
立即啟用夾套冷卻系統(tǒng),確保冷卻水流量≥2L/min,水溫≤25℃;
控制單次處理時間≤10分鐘,高負(fù)荷工況下采用間歇運行(運行5分鐘,停2分鐘);
嚴(yán)禁空載啟動或斷料運行,進(jìn)料泵與主機聯(lián)鎖控制。
三、機械密封泄漏或軸端滲液
原因分析:
密封圈老化或安裝偏斜;
物料含硬質(zhì)顆粒(如未過濾的砂礫)劃傷密封面;
背壓過高導(dǎo)致密封失效。
解決方法:
更換雙端面機械密封組件,安裝時確保端面平行度≤0.02mm;
進(jìn)料前加裝100目過濾器,去除固體雜質(zhì);
出口管路避免急彎或高位背壓,必要時加裝緩沖罐。

 更新時間:2026-03-02
 瀏覽次數(shù):928


 我的位置:


